尾鉱返送ラインにある 6 インチの逆止弁は、通常、ゲージに表示されるずっと前に音を立てて警報を発します。オペレーターは吐出ヘッダーでリズミカルなノック音を聞き、要求に変化がないままポンプがサイクルを開始し、バルブが引かれるまでに、ディスクには三日月形の摩耗溝が形成され、石英粒子がシート面に傷をつけます。
短い答え: 逆止弁の故障の症状は、予測可能な順序に従って発生します。最初に異常音が発生し、次に圧力異常が発生し、次に逆流が発生し、最後に目に見える漏れが発生します。ノイズ段階での修理は、通常、シート、スプリング、またはスリーブです。逆流段階で発生した場合、修理はポンプかヘッダー、またはその両方であることがよくあります。
最も重要なこと
それぞれの症状は異なるメカニズムを示しており、各メカニズムには異なる修理請求書が発行されます。これらを正しい順序で読むことが、計画されたシート交換と計画外のポンプのオーバーホールを分けるものになります。
ディスクがきれいに固定されずに振動します。一般的な原因は、最小実効速度を下回って動作している過大なバルブ、スプリングの弱体化または欠落、およびガイドの楕円形の摩耗です。約 4.5 mm/s RMS を超えるパイプ表面の読み取り値が、実際の現場のしきい値です。放っておくとチャタリングがガイドを傷つけ、ディスクステムに亀裂が入ります。
ポンプの停止時に大きなノック音が 1 回発生すると、ディスクが逆転コラムに叩きつけられて閉じたことを意味します。ライン圧力の 3 ~ 5 倍のスパイクが一般的です。ノックを繰り返すとフランジボルトが緩み、パイプサポートが疲労し、最終的にはヒンジピンやディスクが破損します。
流量が変化しないときにバルブ全体の圧力降下が上昇する場合は、ディスクが完全に開いていない、または流路が部分的に遮断されていることを意味します。上流の供給が安定している間に下流の圧力が変動することは、ディスクが部分的に固着していることを示すもう 1 つの強力な指標です。
スケール、ポリマー、または詰まった粒子により、ディスクのストロークが完了できなくなります。症状には、応答の遅れ、ポンプの吐出圧力の上昇、井戸の使用中にシャットダウン後に水の塊がライザーに落ちるなどがあります。
典型的な症状。ポンプ停止後に下流圧力が低下し、流量計が設計方向に反する動きを示し、ブースターポンプや井戸ポンプが要求なしに再起動します。逆流はポンプを逆回転させ、プロセス流体をきれいなラインに押し込みます。
バルブがしっかりと締められているはずの連続的な少量の流量、または単純に保持できない下流側の圧力。研磨作業では、シートがディスクの後ろで三日月状に侵食されるため、漏れは一晩で現れるのではなく、徐々に大きくなります。
冷却水ラインでは 8 年間使用できる同じバルブが、尾滓ラインでは 8 週間で故障する可能性があります。違いのほとんどは 3 つの要素で説明されます。
媒体が摩耗性であり、バルブがすでに複数回故障している場合、隔離技術を変更する方が、通常、高級逆止弁を購入するよりも安価です。エラストマーで裏打ちされたピンチバルブはフルボアのゴム製スリーブで閉じるため、金属シートに傷がついたり、固形物が詰め込まれる空洞がありません。フルポートの隔離と交換可能なシートを必要とする大規模なスラリー ラインの場合、スラリー ナイフ ゲート バルブは保守可能な摩耗部品とともに同じ役割を果たします。事前にトレードオフを評価している購入者は、レビューすることができます 研磨サービス用に耐摩耗性ピンチバルブを選択する方法 次のシャットダウンウィンドウが閉じる前に。
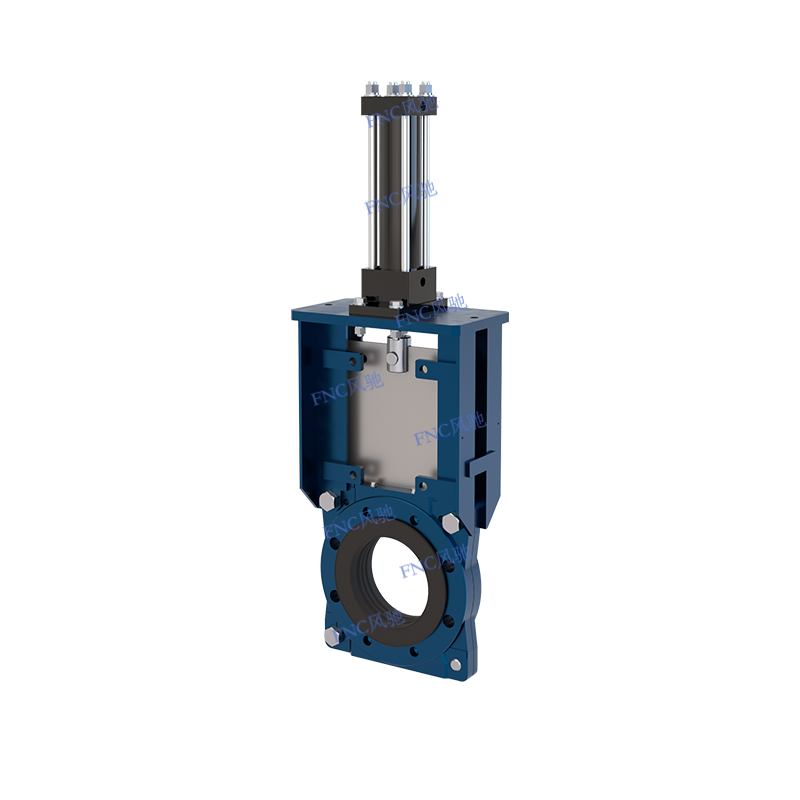 KGV-Dナイフゲートバルブ 呼び径:DN50~DN1500 製品を見る→
 標準エアオペレートピンチバルブ 呼び径: DN15~DN2000、1/2 ”~84”インチ 製品を見る→
以下の比較は、各現場の症状を、最も可能性の高いメカニズム、最速で信頼性の高い検出方法、およびノイズではなく実際に原因を除去する対策にマッピングします。
絶対的な読み取り値だけで故障を予測することはほとんどありません。数値よりも傾向が重要であり、固体が最も粗いところで傾向が最も速くなります。
障害レポートは均等に分散されていません。逆止弁の事故の大部分は、固体、高速、またはその両方を扱う業界で発生しています。
研磨性固形物が高い流速と頻繁なサイクルを組み合わせるため、採掘が主流となります。この組み合わせが、尾鉱や工場の排出回路において症状から修復までの経路が非常に短い理由でもあります。
これら 6 つのステップを順番に実行してください。現場で同じバルブを 1 年に 3 回交換する最も一般的な理由は、ステップ 1 をスキップすることです。
下流圧力保持テストを実行し、減衰曲線を記録します。オペレーターの印象だけに頼らないでください。
将来の読み取り値が比較できるように、定義された流量での振動、騒音、デルタ P に注意してください。
減圧し、排出し、ラインを開きます。バルブ全体の摩耗パターンを比較できるように、シートとディスクの写真を撮ります。
シートの摩耗が歯幅の約 25% 未満で、修理費用が新品の 40% 未満の場合は、再構築してください。それ以外の場合は、交換してサイズを調査してください。
研磨のオン/オフ制御のために、エラストマースリーブのピンチバルブが金属シートを完全に取り外します。交換可能なシートを備えたフルポート絶縁には、スラリーナイフ ゲート バルブが実用的な選択肢です。濃厚なスラリーやせん断に敏感なスラリーの移送作業では、蠕動ホース ポンプがバルブをほぼ完全に回避します。
 ローラー ホース ポンプ 呼び径:DN10~DN150 製品を見る→
検査間隔はカレンダーではなく業務に基づいて設定します。スラリーの場合は毎月、きれいな処理水の場合は四半期ごとです。
検査の実践は媒体と結び付けられるべきです。以下の間隔は、前に示したエスカレーション率を反映しており、ほとんどのオペレーターが監査中に防御できる最小値です。
文書化の面では、テストが定義された基準に従っていることを示す証拠を保管してください。 API 598 はシェルとシートの圧力テストを対象とし、API 594 はウェーハとラグのチェック バルブの設計を扱い、ISO 5208 または EN 12266-1 は漏れクラスを定義しているため、記録された漏れクラスによって劣化が主観的ではなく測定可能になります。ファイル上の材料証明書、エラストマー配合データ、およびテストレポートも ISO 9001 および ISO 45001 に基づく監査を簡素化し、輸出プロジェクトで期待される CE および RoHS 文書をサポートします。交換部品はコンパウンドと硬度で指定する必要があります。10 ポイント柔らかいスリーブまたはシートは、寸法が一致していても研磨作業で早期に破損するためです。
逆止弁の故障の症状は発見するのに費用はかかりますが、先延ばしにするのは費用がかかります。毎月の振動測定値、シャットダウン後の 5 分間の圧力保持テスト、およびデルタ P 傾向線は、あらゆるスラリー回路のリスクのほとんどをカバーし、予期せぬ故障を計画的なメンテナンス作業に変えます。
逆止弁が同じ研磨負荷ですでに 2 回故障している場合、より耐久性のある解決策は、通常、より重い弁ではなく、別の装置を使用することです。安徽豊池ポンプバルブ製造有限公司が建設 ピンチバルブ、スラリーナイフゲートバルブ、ホースポンプ 鉱業および鉱物処理における要求の厳しい固体処理サービス向けに、社内で製造およびテストされたエラストマー コンポーネントを使用しています。これにより、化合物の選択とスペアパーツの一貫性を設備の耐用年数にわたって管理しやすくなります。

Phone: +86-136 7173 4086

Tel: +86-563 5033 866

Email: red@pinchvalves.com.cn

住所:


 JP

