8 か月の使用後にスイング逆止弁を尾鉱排出ラインから引き抜くと、損傷が驚くべきことはほとんどありません。ヒンジピンは楕円形に磨耗しており、ディスク面にはディスクとシートの間に固形物が押し込まれた明るい浸食三日月があり、下流側のフランジには繰り返されるウォーターハンマーによる孔食パターンが見られます。これらの欠陥はいずれも 3 か月前にすでに目に見えていました。
逆止弁のメンテナンスは、ほとんどのプラントで 1 つの構造的な理由で失敗します。つまり、弁は上流に遮断弁がなく、バイパスもテストポートもないラインに設置されているため、何かが破損するまで検査は延期されます。実際的な解決策は、逆止弁を設置したその日から状態が監視される資産として扱い、研磨作業においては、場合によってはまったく修理しないことが最も経済的な戦略であることを受け入れることです。
結論を先に言っておきますと、
逆止弁には 4 つの摩耗面と 1 つの非摩耗故障モードがあります。どの部品が劣化しているのかがわかれば、ラインをどれくらいの頻度で開けるべきか、どのスペア部品が棚にあるかがわかります。
スラリー状態での使用では、ディスクが完全に収まることはありません。閉まるたびに固体の膜がディスクとシートの間にあり、各サイクルでわずかに広い接触経路が摩耗します。その帯域が元の幅の約 20% を超えて広がると、漏れは断続的ではなく連続的になります。
スイング デザインとデュアル プレート デザインには、クロージャー要素の後ろにデッド ボリュームがあります。粗大粒子がそこに沈殿し、ディスクの移動が短くなり、最終的にはバルブが部分的に開いた状態になります。オペレータは通常、これをバルブの故障としてではなく、ポンプが呼び水を保持していないこととして最初に認識します。
すべてのクロージャーはピンをロードします。摩耗はディスクの傾きとして現れ、シート接触が不均一になり、片側のみの浸食が加速します。ピンのクリアランスはマイクロメーターで簡単に測定でき、残りの耐用年数を示す唯一の最良の指標です。
3 m/s の逆流に対して金属ディスクが閉じると、ライン圧力の数倍の圧力スパイクが発生する可能性があります。証拠は通常、バルブ本体ではなく、下流のフランジ、サポート、溶接部に現れます。そのため、スラム損傷が配管の問題として誤診されることがよくあります。
リフト、アキシャル、およびボールの設計は、クロージャーを戻すためにスプリングまたはエラストマーに依存します。熱と化学的攻撃によりエラストマーが硬化し、スプリングのプリロードが失われ、バルブがガタつき始めます。ガタガタ音が聞こえますが、それが大きくなって気づく頃には、シートはすでに損傷しています。
以下の表は、プロセス ラインで最も頻繁に指定される 5 つの設計を比較しています。間隔は、クリーンで低サイクルのサービスを想定しています。固形分が 3 重量パーセントを超える場合は、0.4 ~ 0.6 を掛けます。
プロセスラインとスラリーラインで使用される一般的な逆止弁設計の比較。間隔を計画のベースラインとして扱い、独自に測定した漏れおよびサイクル数と照らし合わせて確認します。
研磨スラリーの使用による故障記録は一貫したパターンを示しています。バルブが最初に問題を起こすコンポーネントであることはほとんどなく、最初の故障は通常ポンプに起因すると考えられます。以下の分布は、点検のために最終的に逆止弁が引かれたときに保守チームが報告する原因を反映しています。
4 回の測定により、障害が発生する前にこの問題のほとんどが検出されます。ディスクが完全に開かなくなると、バルブ間の差圧が上昇します。音響閉鎖シグネチャは、ディスクが垂れ下がるにつれて短くなります。ポンプ停止テストから推定される逆流量は、シートの漏れとともに増加します。ヒンジピンのクリアランスは、ディスクが目に見えて傾くずっと前から上昇傾向にあります。これらはいずれも停止を必要としません。 4 つとも、遮断バルブ、テスト ポイント、およびアクセス プラットフォームが設計段階で計画されている必要があります。
逆止弁は、媒体が清浄で逆流のコストが高い用途に集中しています。セクター間の分割は、1 つのメンテナンス間隔をプラント全体に適用できない理由を説明しています。
問題を引き起こすのはマイニングシェアです。逆止弁が鉱山で指定されているのは、サンプやシックナーへの逆流の結果が深刻であるにもかかわらず、これらのライン内の媒体がまさにバルブを破壊するものであるためです。浄水回路を保護する逆止弁は、年に一度の検査により何年も動作することができます。サイクロン供給ラインまたは尾滓ラインの同じバルブは、1 回のキャンペーン内で注意が必要な場合があります。そのため、スラリーオペレーターは逆止弁がラインに属するかどうかについて疑問を抱くようになりました。
同じ研磨負荷で逆止弁が 1 年に 3 回開いた場合、メンテナンス費用はすでにその保護の価値を超えています。逆止弁が実際に何を防止するために取り付けられたかに応じて、3 つの代替案を評価する価値があります。
1 つ目は、逆止機能を削除し、フルボア遮断バルブと順序付けられたシャットダウンに置き換えることです。エラストマースリーブが唯一の接液部であるため、ピンチバルブがこの役割に適しています。シート、ヒンジ、キャビティ、粒子が詰め込まれる隙間がありません。スリーブが摩耗すると、ボディをラインから取り外すことなく、所定の位置に交換されます。このルートをライニングされたダイヤフラム設計と比較するプラントの場合、漏れ、摩耗寿命、および予備品の保持におけるトレードオフがこのセクションに記載されています。 採掘業務におけるピンチバルブとダイヤフラムバルブの比較 。同じロジックが全体に拡張されます。 フルボアピンチバルブ範囲 、オープンボディ構成とクローズドボディ構成を含みます。
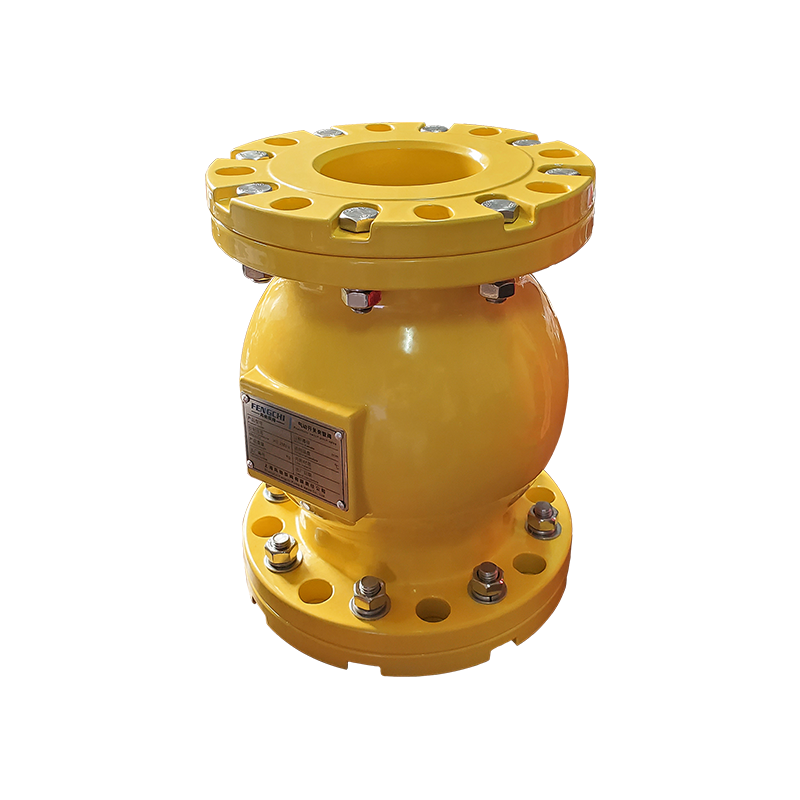 標準エアオペレートピンチバルブ 呼び径: DN15~DN2000、1/2 ”~84”インチ 製品を見る→
2 番目のオプションは、スラリーヘッダーで確実な遮断が依然として必要な場合に適用されます。スラリーナイフ ゲート バルブは、フルボアでキャビティのない流路と、閉じるときに沈降した固体を切断するせん断作用を提供するため、隔離ポイントが沈降ゾーンになりません。ゲートの移動量とシートの状態はラインの外側からチェックされるため、バルブが密閉されているかどうかを確認するためにフランジを壊す必要がなくなります。
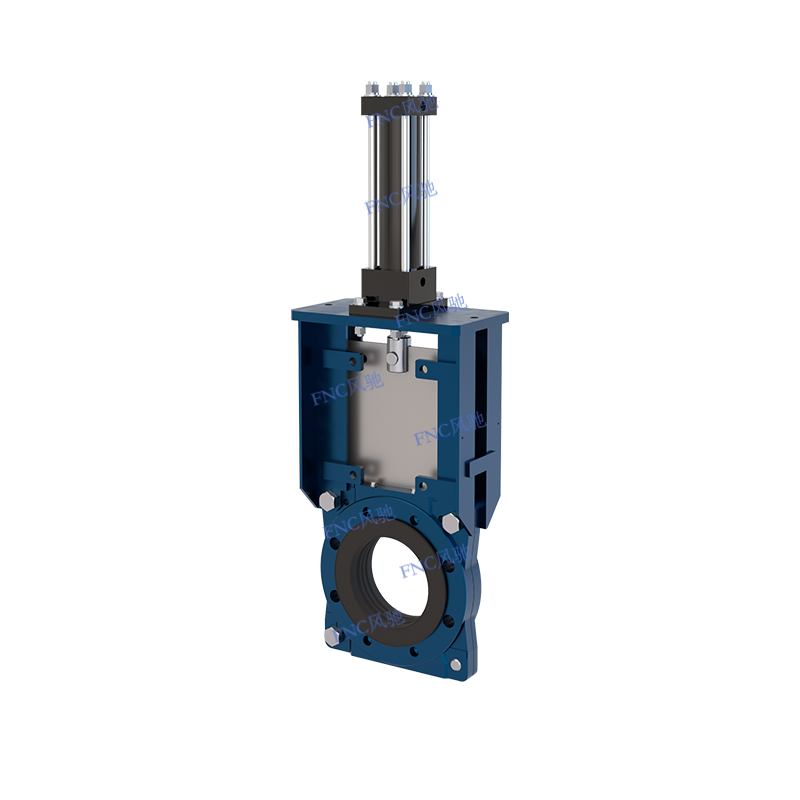 KGV-Dナイフゲートバルブ 呼び径:DN50~DN1500 製品を見る→
3 番目のオプションでは、上流で問題が解決されます。蠕動ホース ポンプには内部逆止弁がまったくありません。ホースが唯一の接液コンポーネントであり、ポンプは自吸式であり、空運転にも耐えます。フートバルブまたは吸引チェックバルブが常に汚れている吸引ラインでは、多くの場合、ポンプエレメントを交換する方が、ポンプに供給するバルブを維持するよりも安価です。
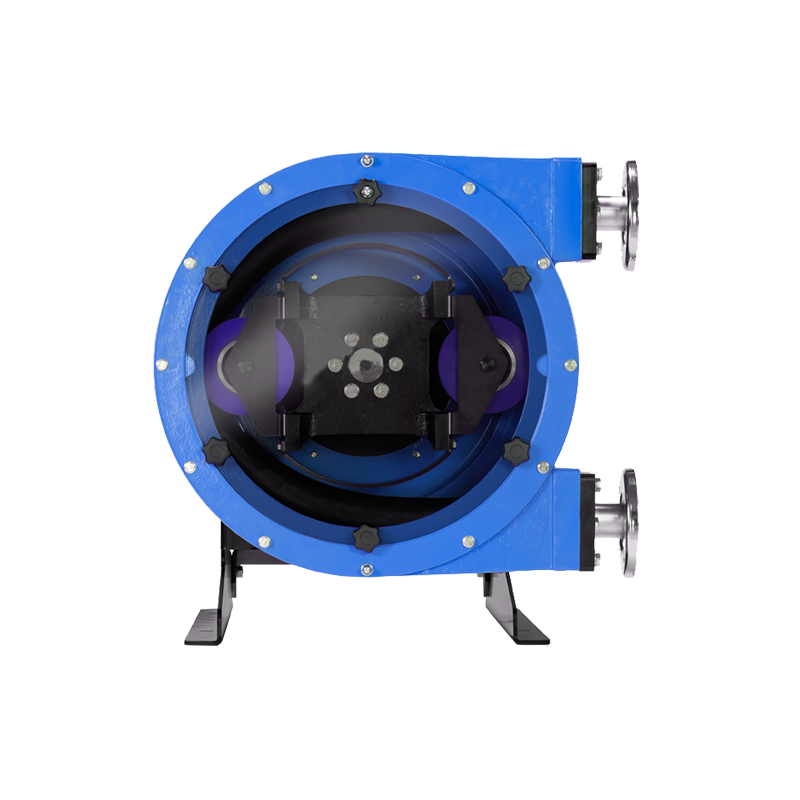 ローラー ホース ポンプ 呼び径:DN10~DN150 製品を見る→
修理が適切な場合、以下の手順により介入が短くなり、記録が役に立ちます。
1. 分離して検証する
ダブルブロックとブリードを行い、ドレンの圧力がゼロであることを確認してから、ロックアウトとタグアウトを適用します。スラリーラインでは、フランジを開く前にフラッシングしてください。
2. ベースラインを記録する
清掃前に、ボディのマーキング、シートの材質、スプリング定格、方向とフランジの状態を記録し、ディスクとシートの写真を撮ります。クリーニング後の写真は証拠を隠します。
3. 評価するのではなく測定する
シートの接触バンド幅、ディスクのリフト、ヒンジピンのクリアランスをマイクロメーターで確認します。意見に対してではなく、前回の測定値に対して数値を記録します。
4. キャビティの清掃と検査
デッドボリュームから詰まった固形物を除去し、侵食溝、穴、およびディスクがボディに接触している兆候を探します。
5. 修理するか交換するかを決定する
シートの侵食が接触幅の約 20% を超えた場合、またはヒンジ ピンのクリアランスがメーカーの制限を超えた場合は、改修ではなく交換してください。摩耗したピンに再機械加工されたシートは、すぐに再び破損します。
6. 正しく再インストールします
実際の流れの方向に対して流れの矢印を確認し、新しいガスケットを使用し、ボルトのトルク順序に従ってください。 1 週間以内の「新しい」逆止弁の故障のほとんどは、方向またはトルクに遡ります。
7. データを返却する
ピンのクリアランス、シートバンド幅、サイクル数をメンテナンスシステムに入力します。傾向がなければ、次の検査間隔は推測になります。
メンテナンス計画は、その背後にある事務処理によってのみ有効になります。鉱山や加工現場の工業用バルブの場合は、取り付けられているトリムに正確に適合するシート キット、ヒンジ ピン、スプリング、ガスケットを保管してください。エラストマー部品の使用期限は数十年ではなく数年であり、高温の倉庫に放置されていたスリーブやシールは、そのサービス記録が示すよりも早く故障してしまいます。それに応じてストックを回転させます。
ドキュメントは、障害が発生した後ではなく、購入時に組み立てる必要があります。材料証明書、設計圧力の 1.5 倍での圧力試験記録、エラストマーのバッチトレーサビリティ、および輸出機器の適合宣言は、監査人または保険会社が要求する文書です。工場が ISO 9001、ISO 14001、および ISO 45001 に基づいて稼働している場合、同じ記録が品質、環境、労働安全の監査を同時にサポートするため、1 つの規律あるファイリング ルーチンで 3 つの義務をカバーできます。 EU に出荷される機器の場合、CE マーキングおよび RoHS 宣言は、数か月後に要求されるのではなく、バルブと一緒に送付される必要があります。
最後に、仕事の環境面について計画を立てます。フランジを破損する前に排水してフラッシュし、勾配に排出する代わりにフラッシュの量を回収し、摩耗したエラストマーと金属トリムを適切な廃棄物の流れを通して処分します。スラリー ラインでは、これはほとんどの計画担当者が予想するよりも大量の作業であり、生産のプレッシャーによりスキップされることが最も多い手順の一部です。
開口部から尾滓ラインに戻ります。バルブの製造が悪かったために故障したわけではありません。誰もそれを分離できず、誰もヒンジピンを測定しなかったし、媒体がスイングディスクや金属シートと互換性がなかったため、失敗しました。隔離とテストポイントを修正し、測定値を傾向に合わせて、チェックバルブを本来の位置に保ちます。他の場所では、バルブを開く必要がなくなったメンテナンスが最も安価です。

Phone: +86-136 7173 4086

Tel: +86-563 5033 866

Email: red@pinchvalves.com.cn
住所:

 JP